
Come scegliere il morsetto tenero giusto per tornitura CNC
- Home
- Scelta morsetti
- Come scegliere il morsetto tenero giusto per tornitura CNC
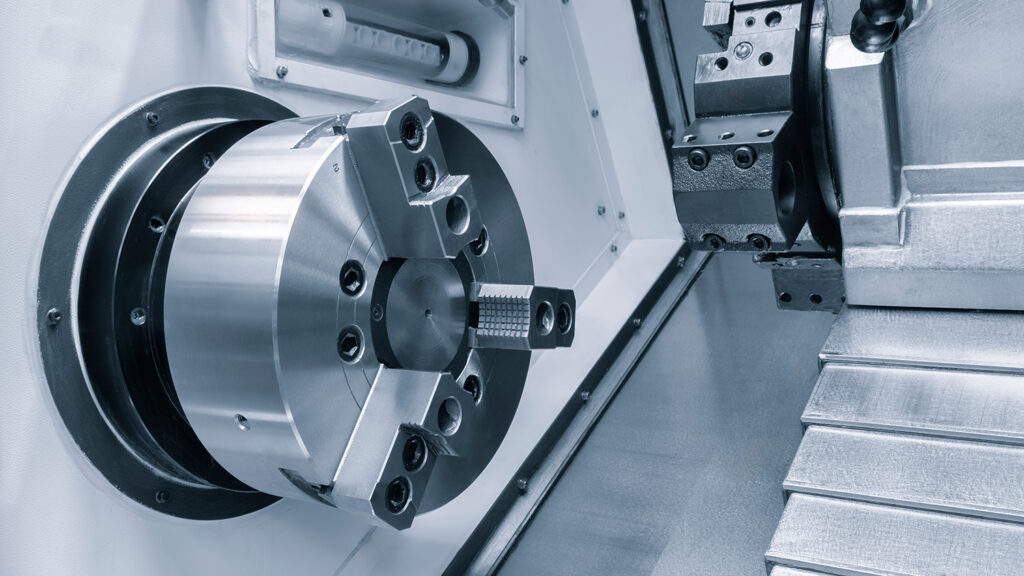
Come scegliere morsetto tenero in base al pezzo
Capire come scegliere morsetto tenero corretto è fondamentale per ottenere precisione e stabilità nella tornitura CNC. Nelle lavorazioni di tornitura CNC, la qualità del pezzo finito non dipende solo dalla macchina, dal programma o dall’utensile. Un fattore spesso sottovalutato, ma determinante, è il sistema di serraggio.
Scegliere il morsetto tenero giusto significa garantire stabilità al pezzo, ripetibilità del processo e rispetto delle tolleranze dimensionali. Al contrario, una scelta errata può portare a deformazioni, vibrazioni, scarti e rilavorazioni.
In questa guida analizziamo come scegliere il morsetto tenero più adatto alle diverse lavorazioni di tornitura CNC, partendo da criteri tecnici concreti e dall’esperienza produttiva di officina.
Cos’è un morsetto tenero e perché è fondamentale
Il morsetto tenero (o soft jaw) è una ganascia lavorabile montata su mandrini autocentranti, progettata per essere fresata internamente secondo la geometria del pezzo da serrare.
A differenza dei morsetti duri standard:
- si adatta perfettamente al componente,
- aumenta la superficie di contatto,
- riduce i punti di concentrazione delle forze,
- migliora la stabilità durante la rotazione.
Questo rende il morsetto tenero la soluzione ideale per:
- lavorazioni di precisione,
- pezzi delicati o sottili,
- componenti con geometrie complesse,
- produzioni ripetitive dove conta la costanza del risultato.
Primo criterio: il tipo di pezzo da lavorare
La scelta del morsetto tenero deve partire sempre dal pezzo, non dal mandrino.
Forma e geometria
- Pezzi cilindrici semplici → morsetto standard
- Anelli, flange sottili, componenti cavi → attenzione alla deformazione
- Pezzi con spallamenti o gole → serve una presa dedicata
- Geometrie irregolari → morsetto lavorato su misura
Più il pezzo è sottile o delicato, più il sistema di serraggio deve distribuire la forza in modo uniforme.
Secondo criterio: profondità e superficie di presa
Uno degli errori più comuni è utilizzare morsetti con presa insufficiente rispetto alle dimensioni del pezzo. In funzione della lavorazione, esistono diverse tipologie di morsetti teneri:
- Morsetti standard
Versatili, adatti alla maggior parte delle lavorazioni comuni. - Morsetti lunghi
Ideali quando è richiesta una presa profonda e stabile, ad esempio su componenti allungati. - Morsetti larghi
Offrono una superficie di serraggio maggiore, utili per pezzi di grande diametro o flange. - Morsetti alti
Pensati per componenti spessi o lavorazioni che richiedono maggiore supporto verticale.
La regola pratica: più aumenta la superficie di contatto, più migliora la stabilità del pezzo.
Terzo criterio: rischio di deformazione durante il serraggio
Nella tornitura CNC, soprattutto su:
- anelli,
- boccole sottili,
- flange,
- componenti circolari leggeri, il rischio principale è la deformazione causata dal serraggio.
I morsetti teneri tradizionali serrano il pezzo in tre punti, seguendo il principio dell’autocentrante.
Durante la rotazione, questo può generare:
- ovalizzazioni,
- perdita di concentricità,
- pezzi fuori tolleranza una volta rilasciati.
In questi casi, la scelta del morsetto non è solo una questione di dimensioni, ma di distribuzione della forza di serraggio.
Quando il morsetto standard non basta
In alcune lavorazioni, il morsetto tenero standard può non garantire un serraggio sufficientemente stabile. È il caso, ad esempio, di:
anelli sottili, soggetti a deformazioni durante il serraggio
componenti con pareti ridotte, dove la concentrazione della forza in pochi punti compromette la precisione
In queste applicazioni è consigliabile valutare Esafix, il morsetto tenero sviluppato da GIGIESSE che distribuisce la forza di serraggio su più punti, riducendo le deformazioni e migliorando la qualità del pezzo finito.
Errori comuni nella scelta del morsetto tenero
Riassumiamo gli errori più frequenti riscontrati in officina:
- scegliere il morsetto solo in base al diametro del mandrino;
- sottovalutare lo spessore del pezzo;
- usare morsetti standard su pezzi delicati;
- ridurre la superficie di presa per “comodità”;
- non considerare l’effetto del serraggio a pezzo fermo vs in rotazione.
Ogni errore di serraggio si traduce direttamente in costi nascosti: tempo perso, scarti, utensili stressati.
Conclusione: il serraggio è parte del processo produttivo
Scegliere il morsetto tenero giusto non è un dettaglio operativo, ma una decisione tecnica strategica.
Un serraggio corretto:
migliora la qualità del pezzo,
stabilizza il processo,
riduce gli scarti,
aumenta l’affidabilità della produzione.
Nella tornitura CNC moderna, il morsetto tenero non è un semplice accessorio, ma uno strumento di precisione, al pari della macchina e dell’utensile.
Analizzare il pezzo, la lavorazione e il rischio di deformazione è il primo passo per scegliere la soluzione di serraggio più efficace.